Showing posts with label ซ่อมบำรุง. Show all posts

10.04.2026

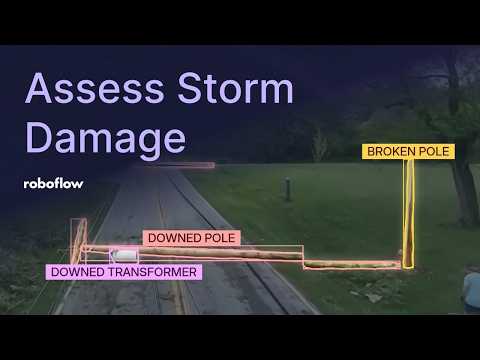
กู้คืนความเสียหายหลังพายุอย่างรวดเร็วและแม่นยำด้วยเทคโนโลยี Machine vision integration

เหตุการณ์พายุพัดถล่มมักทิ้งความเสียหายเป็นวงกว้างและสร้างความเสียหายต่อโครงสร้างพื้นฐานอย่างมหาศาล ในอดีตการประเมินความเสียหายต้องใช้เจ้าหน้าที่ลงพื้นที่สำรวจซึ่งใช้เวลานานและมีความเสี่ยง แต่ปัจจุบันด้วยความก้าวหน้าของเทคโนโลยี การนำ Machine vision integration เข้ามาปรับใช้กำลังเปลี่ยนโฉมหน้าการฟื้นฟูภัยพิบัติให้รวดเร็วและมีประสิทธิภาพยิ่งขึ้นกว่าเดิม

การจำแนกความเสียหายด้วยสายตาอัจฉริยะ

เมื่อเกิดเหตุการณ์ไม่คาดฝัน การประเมินสถานการณ์ที่รวดเร็วคือหัวใจสำคัญ ระบบคอมพิวเตอร์วิทัศน์ (Computer Vision) สามารถวิเคราะห์ภาพถ่ายจากโดรนหรือดาวเทียมเพื่อระบุและจำแนกประเภทความเสียหายได้ทันที ไม่ว่าจะเป็นหลังคาบ้านที่พังทลาย ต้นไม้ล้มขวางทางจราจร หรือเสาไฟฟ้าที่ได้รับความเสียหาย การทำ Machine vision integration ช่วยให้หน่วยงานที่เกี่ยวข้องได้รับข้อมูลเชิงลึกในระดับที่สายตามนุษย์อาจมองข้ามไป พร้อมทั้งจัดลำดับความสำคัญของพื้นที่ที่ต้องได้รับการแก้ไขเร่งด่วนได้อย่างแม่นยำ

จากการวิเคราะห์สู่การลงมือทำ: ระบบแจ้งซ่อมล่วงหน้า

ความโดดเด่นของการใช้เทคโนโลยีนี้ไม่ได้หยุดอยู่แค่การมองเห็นเท่านั้น แต่คือการเชื่อมต่อข้อมูลเข้ากับระบบบริหารจัดการงานซ่อมบำรุง เมื่อระบบ AI ตรวจพบความเสียหายที่เข้าเงื่อนไข มันจะทำการสร้าง "Maintenance Tickets" หรือใบแจ้งงานโดยอัตโนมัติ ข้อมูลจะถูกส่งตรงไปยังทีมช่างพร้อมพิกัดและรายละเอียดของวัสดุที่ต้องใช้ กระบวนการ Machine vision integration นี้ช่วยลดขั้นตอนการทำงานซ้ำซ้อน ลดความผิดพลาดจากมนุษย์ และช่วยให้การส่งความช่วยเหลือเข้าถึงพื้นที่ประสบภัยได้ทันท่วงที

ยกระดับความปลอดภัยและประหยัดงบประมาณในระยะยาว

การเปลี่ยนผ่านสู่ระบบดิจิทัลในการประเมินความเสียหายหลังพายุ ไม่เพียงแต่ช่วยประหยัดเวลา แต่ยังช่วยลดงบประมาณในการบริหารจัดการและเพิ่มความปลอดภัยให้กับบุคลากร เจ้าหน้าที่ไม่จำเป็นต้องเข้าไปในพื้นที่เสี่ยงภัยในช่วงที่สภาพอากาศยังไม่นิ่ง เพราะสามารถสั่งการและตรวจสอบผ่านหน้าจอคอมพิวเตอร์ได้อย่างมีประสิทธิภาพ

สรุปได้ว่าการนำระบบอัจฉริยะมาใช้คือมาตรฐานใหม่ของการจัดการภัยพิบัติในยุคปัจจุบัน ซึ่งจะช่วยให้เมืองและชุมชนต่างๆ สามารถกลับคืนสู่สภาวะปกติได้เร็วขึ้นและมีความยั่งยืนมากยิ่งขึ้นในอนาคต

9.20.2026

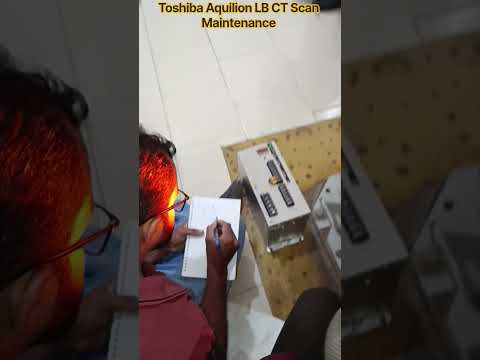
เจาะลึกวิธีแก้ปัญหา Toshiba Aquilion LB Fault ด้วยหลักการ Equipment maintenance troubleshooting แบบมืออาชีพ

ในวงการอุปกรณ์ทางการแพทย์และการวิศวกรรมชีวการแพทย์ (Biomedical Engineering) ความแม่นยำและการทำงานอย่างต่อเนื่องของเครื่องมือคือหัวใจสำคัญ โดยเฉพาะเครื่อง CT Scan ขนาดใหญ่รุ่นยอดนิยมอย่าง Toshiba Aquilion LB ซึ่งหากเกิดข้อผิดพลาดขึ้นเพียงจุดเดียว ก็อาจส่งผลกระทบต่อการตรวจวินิจฉัยโรคได้ หนึ่งในปัญหาทางเทคนิคที่พบได้บ่อยและต้องได้รับการแก้ไขอย่างทันท่วงทีคือ "Servo Amplifier Fault" ซึ่งในบทความนี้ เราจะพาคุณไปดูเบื้องหลังการแก้ปัญหานี้ผ่านกระบวนการ Equipment maintenance troubleshooting อย่างเป็นระบบ

ทำความเข้าใจปัญหา Servo Amplifier Fault ใน Toshiba Aquilion LB

Servo Amplifier เป็นชิ้นส่วนสำคัญที่ทำหน้าที่ควบคุมการเคลื่อนที่และความแม่นยำของระบบเครื่อง CT Scan เมื่อเกิดสัญญาณเตือนข้อผิดพลาด (Fault) ขึ้น ตัวเครื่องมักจะหยุดทำงานทันทีเพื่อความปลอดภัย ทำให้ทีมวิศวกรต้องเร่งวิเคราะห์หาสาเหตุว่าเกิดจากการเสื่อมสภาพของวงจรไฟฟ้า สัญญาณรบกวน หรือตัวอุปกรณ์ชำรุด การลงมือทำ Equipment maintenance troubleshooting ในขั้นตอนแรกจึงเป็นการตรวจเช็กรหัสข้อผิดพลาด (Error Code) ร่วมกับการวัดค่าแรงดันไฟฟ้าเพื่อยืนยันจุดที่เสียหายให้แม่นยำที่สุด

ขั้นตอนการตรวจเช็กและถอดเปลี่ยนชิ้นส่วน (Replacement & Fixing)

ทีมงานวิศวกรจาก Cyclotron Engineer ได้สรุปแนวทางการแก้ไขปัญหา Servo Amplifier Fault ออกเป็นขั้นตอนง่ายๆ ดังนี้: 1. การวินิจฉัยและตัดแยกปัญหา (Diagnosis): ตรวจสอบการจ่ายไฟและสัญญาณควบคุมจากเมนบอร์ด เพื่อยืนยันว่าปัญหามาจากตัว Servo Amplifier โดยตรง 2. การเปลี่ยนชิ้นส่วนอย่างปลอดภัย (Replacement): ทำการตัดระบบไฟหลัก (Power Off) ปลดสายเคเบิลอย่างระมัดระวัง แล้วทำการเปลี่ยน Servo Amplifier ชิ้นใหม่ที่มีสเปกตรงตามมาตรฐานโรงงาน 3. การทดสอบและคาลิเบรต (Testing & Calibration): หลังการติดตั้ง ต้องทำการทดสอบระบบการเคลื่อนที่และทดลองสแกน เพื่อให้มั่นใจว่าเครื่องกลับมาทำงานได้อย่างแม่นยำและปลอดภัย 100%

สรุป

การดูแลรักษาและซ่อมบำรุงเครื่องมือแพทย์ระดับสูงไม่ได้อาศัยแค่ทักษะพื้นฐาน แต่ต้องมีแนวทาง Equipment maintenance troubleshooting ที่ถูกต้องและเป็นขั้นตอน เพื่อลดเวลาที่เครื่องหยุดทำงาน (Downtime) ให้ได้มากที่สุด และยืดอายุการใช้งานของอุปกรณ์ให้คุ้มค่า หากคุณต้องการเรียนรู้เทคนิคช่างและงานวิศวกรรมชีวการแพทย์แบบเจาะลึก สามารถติดตามวิดีโอและสาระดีๆ เพิ่มเติมได้ที่ Cyclotron Engineer Channel ศูนย์รวมความรู้สำหรับวิศวกรยุคใหม่!

9.19.2026

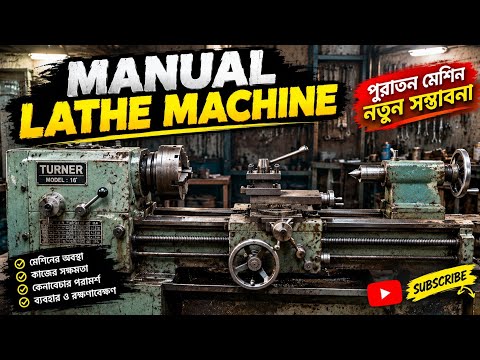
ชุบชีวิตเครื่องกลึงเก่าให้เหมือนใหม่: เจาะลึกขั้นตอน Industrial machinery repair ที่ช่างมืออาชีพเลือกใช้

ในโลกอุตสาหกรรมปัจจุบัน แม้จะมีเทคโนโลยี CNC ที่ทันสมัยเกิดขึ้นมากมาย แต่ "เครื่องกลึงระบบ Manual" รุ่นคลาสสิกก็ยังคงเป็นหัวใจสำคัญของโรงงานและโรงกลึงหลายแห่ง อย่างไรก็ตาม เมื่อผ่านการใช้งานมาเป็นเวลานาน ความสึกหรอย่อมเกิดขึ้น การซื้อเครื่องใหม่ในราคาแพงอาจไม่ใช่คำตอบเสมอไป ดังนั้น กระบวนการคืนชีวิตให้เครื่องจักรเก่าด้วยเทคนิค Industrial machinery repair จึงเป็นทางเลือกที่คุ้มค่าและน่าสนใจอย่างยิ่ง

บทความนี้จะพาคุณไปดูขั้นตอนการซ่อมแซมและ Reconditioning เครื่องกลึง Manual เก่าให้กลับมาทำงานได้อย่างมีประสิทธิภาพสูงสุดอีกครั้ง

1. การตรวจเช็กสภาพและวิเคราะห์ปัญหา (Inspection & Diagnosis) ขั้นตอนแรกที่สำคัญที่สุดคือการประเมินสภาพของเครื่องกลึงอย่างละเอียด ตั้งแต่การตรวจเช็กชุดหัวเครื่อง (Headstock) ระบบเฟืองเกียร์ ตลอดจนความราบเรียบของแท่นเครื่อง (Bedways) การวิเคราะห์ปัญหาอย่างแม่นยำจะช่วยให้เราวางแผนการซ่อมแซมได้อย่างตรงจุด

2. การรื้อถอนและทำความสะอาด (Disassembly & Cleaning) ช่างจะทำการรื้อชิ้นส่วนออกมาทีละชิ้น เพื่อขจัดคราบน้ำมันเกรอะกรัง สนิม และสิ่งสกปรกที่สะสมมานานหลายปี กระบวนการนี้ต้องอาศัยความประณีตและความเชี่ยวชาญ ซึ่งถือเป็นหัวใจสำคัญของการทำ Industrial machinery repair ในกลุ่มเครื่องจักรกลรุ่นเก่า เพื่อเตรียมชิ้นส่วนให้พร้อมสำหรับการฟื้นฟู

3. การปรับแต่งและ Reconditioning ชิ้นส่วน ชิ้นส่วนที่สึกหรอจะถูกนำไปเจียรแต่งผิวหน้าใหม่ (Grinding & Scraping) เพื่อคืนความราบเรียบและระดับความเที่ยงตรง (Precision) ส่วนอะไหล่ที่ชำรุดเกินแก้ไขจะถูกเปลี่ยนใหม่ การตั้งศูนย์แท่นกลึงและชุดแท่นซอย (Carriage) ให้ตรงตามมาตรฐานถือเป็นขั้นตอนที่ต้องใช้ความละเอียดสูงที่สุด

4. การประกอบกลับและทดสอบระบบ (Reassembly & Testing) หลังจากบูรณะชิ้นส่วนทั้งหมดเรียบร้อยแล้ว จะเป็นการประกอบกลับเข้าที่ พร้อมไล่ระบบหล่อลื่นใหม่ทั้งหมด จากนั้นจึงทำการทดสอบเดินเครื่อง (Dry Run) และทดลองกลึงชิ้นงานจริงเพื่อเช็กค่าความคลาดเคลื่อนก่อนส่งมอบใช้งาน

สรุป การฟื้นฟูเครื่องกลึง Manual ไม่ได้เป็นเพียงแค่การซ่อมแซมทั่วไป แต่คือศิลปะแห่ง Industrial machinery repair ที่ช่วยยืดอายุการใช้งานของเครื่องจักร ประหยัดงบประมาณในการซื้อเครื่องใหม่ได้อย่างมหาศาล และยังคงไว้ซึ่งความแม่นยำของเครื่องจักรทรงประสิทธิภาพที่พร้อมลุยทุกงานช่างได้อย่างยาวนาน

8.13.2026

ดาวน์โหลดคู่มือแก้ไขปัญหาเครื่องจักร Overheating ฟรี: วิธีลดความร้อนสะสมในสายการผลิตอย่างเร่งด่วน

วิธีแก้ปัญหาเครื่องจักรความร้อนสูงเกิน (Overheating) ในสายการผลิตอย่างได้ผล

ในกระบวนการผลิตภาคอุตสาหกรรม ปัญหา เครื่องจักรความร้อนสูงเกิน (Overheating) ถือเป็นหนึ่งในสาเหตุหลักที่ทำให้สายการผลิตต้องหยุดชะงักกะทันหัน (Breakdown) ส่งผลกระทบต่อทั้งเวลา ค่าใช้จ่าย และอายุการใช้งานของชิ้นส่วนภายในเครื่องจักรกล การรู้วิธีรับมือและแก้ไขปัญหาอย่างตรงจุดจึงเป็นสิ่งสำคัญที่วิสวกรและช่างบำรุงรักษาทุกคนไม่ควรละเลย

บทความนี้ได้รวบรวมแนวทางการตรวจสอบและการแก้ปัญหาความร้อนสะสมในระบบเครื่องจักร เพื่อให้คุณสามารถนำไปประยุกต์ใช้ในโรงงานได้อย่างมีประสิทธิภาพ พร้อมแจกลิงก์ดาวน์โหลดคู่มือเช็กลิสต์สำหรับการซ่อมบำรุงที่ท้ายบทความ


สาเหตุยอดฮิตที่ทำให้เครื่องจักรเกิดความร้อนสูง

  • ระบบหล่อลื่นมีปัญหา: น้ำมันเกียร์หรือจาระบีแห้ง เสื่อมสภาพ หรือใช้ผิดประเภท ทำให้เกิดแรงเสียดทานสะสม
  • ระบบระบายอากาศอุดตัน: มีฝุ่นละอองหรือเศษวัสดุเข้าไปอุดตันบริเวณครีบระบายความร้อน หรือพัดลมระบายอากาศเสีย
  • การทำงานเกินกำลัง (Overload): เครื่องจักรถูกเปิดใช้งานต่อเนื่องยาวนานเกินกว่าพิกัดที่ออกแบบไว้
  • ระบบหล่อเย็น (Chiller) ทำงานบกพร่อง: การไหลเวียนของน้ำหล่อเย็นติดขัด หรืออุณหภูมิตั้งค่าไม่เหมาะสม

ขั้นตอนการแก้ปัญหาและป้องกันอย่างเป็นระบบ

เมื่อตรวจพบว่าเครื่องจักรมีอุณหภูมิสูงผิดปกติ ให้เริ่มดำเนินการตามขั้นตอนดังต่อไปนี้ทันที:

  1. หยุดการทำงานและตรวจสอบความปลอดภัย: ปิดระบบอย่างถูกวิธีเพื่อป้องกันชิ้นส่วนภายในละลายหรือโก่งตัวจากความร้อน
  2. ใช้กล้องถ่ายภาพความร้อน (Thermal Imaging): สแกนหาจุดที่เกิดความร้อนสะสมสูงสุด เช่น บริเวณตลับลูกปืน (Bearing) หรือมอเตอร์ไฟฟ้า
  3. ทำความสะอาดระบบระบายความร้อน: เป่าฝุ่น ล้างแผงรังผึ้งระบายน้ำ และเช็กการทำงานของใบพัด
  4. ตรวจสอบและเปลี่ยนถ่ายสารหล่อลื่น: ตรวจเช็กระดับน้ำมัน และเปลี่ยนสารหล่อลื่นใหม่ตามรอบเวลาที่กำหนด
ช่างเทคนิคกำลังซ่อมบำรุงระบบระบายความร้อนของเครื่องจักร

ดาวน์โหลดคู่มือและเช็กลิสต์การแก้ไขปัญหา Overheating

เพื่อช่วยให้ทีมช่างของคุณทำงานได้รวดเร็วและปลอดภัยยิ่งขึ้น เราได้จัดทำเอกสารคู่มือการปฏิบัติงานมาตรฐาน (SOP) ในการจัดการกับวิกฤตความร้อนสูงเกินของเครื่องจักรกลในโรงงาน คุณสามารถคลิกที่ลิงก์อ้างอิงด้านล่างนี้เพื่อดาวน์โหลดเอกสารไปใช้งานได้ทันทีฟรี!

[ คลิกที่นี่เพื่อดาวน์โหลดคู่มือแก้ไขปัญหาเครื่องจักร Overheating ฉบับเต็ม ]

8.12.2026

แจกฟรีคู่มือแก้ปัญหาหน้าจอ HMI และแผงควบคุมเครื่องจักรค้าง ดาวน์โหลดเอกสารเทคนิคฉบับเต็มที่นี่

คู่มือเจาะลึกการแก้ไขปัญหาหน้าจอ HMI และระบบสัมผัสเครื่องจักรกลโรงงาน

ในสายการผลิตยุคปัจจุบัน เครื่องจักร ส่วนใหญ่ควบคุมด้วยระบบสัมผัสผ่านหน้าจอ HMI (Human-Machine Interface) เมื่อเกิดปัญหาหน้าจอค้าง ไม่ตอบสนอง หรือระบบอินเทอร์เฟซรวน อาจส่งผลให้สายการผลิตต้องหยุดชะงัก (Downtime) และสร้างความเสียหายต่อธุรกิจอย่างมหาศาล บทความนี้จะพาทุกคนไปดูวิธีเช็กอาการ พร้อมแจกไฟล์คู่มือเทคนิคการซ่อมบำรุงเบื้องต้นที่คุณสามารถดาวน์โหลดไปใช้งานได้ทันที


3 สาเหตุยอดฮิตที่ทำให้หน้าจอควบคุมเครื่องจักรไม่ตอบสนอง

  • สัญญาณรบกวนทางไฟฟ้า (EMI): เกิดจากสายสัญญาณเดินใกล้กับสายกำลังของมอเตอร์ขนาดใหญ่ ทำให้การตอบสนองของระบบสัมผัสผิดเพี้ยน
  • ความร้อนสะสมและความชื้น: สภาพแวดล้อมในโรงงานที่มีฝุ่นและละอองน้ำมันสะสมภายในตู้คอนโทรล ทำให้บอร์ดประมวลผลทำงานหนักจนค้าง
  • บั๊กของซอฟต์แวร์หรือหน่วยความจำเต็ม: การบันทึกข้อมูล Log ไฟล์ที่มากเกินไปโดยไม่มีการเคลียร์แคช
แผงวงจรอิเล็กทรอนิกส์และระบบควบคุมภายในตู้คอนโทรลเครื่องจักร

วิธีการซ่อมบำรุงและแก้ไขปัญหาเบื้องต้น

หากพบอาการหน้าจอค้าง ให้เริ่มจากการตรวจสอบแรงดันไฟเลี้ยงว่านิ่งอยู่ที่ 24VDC หรือไม่ จากนั้นทำความสะอาดพื้นผิวหน้าจอด้วยน้ำยาทำความสะอาดอุปกรณ์อิเล็กทรอนิกส์โดยเฉพาะ และทำการ Hard Reset ระบบ หากอาการยังไม่ดีขึ้น อาจจำเป็นต้องรีเฟรชเฟิร์มแวร์ใหม่ตามขั้นตอนมาตรฐาน

ดาวน์โหลดคู่มือการแก้ปัญหาและวงจรระบบควบคุม (HMI Troubleshooting Guide)

เราได้รวดรวมแผนผังการไล่วงจรไฟฟ้า เทคนิคการตั้งค่าหน้าจอ และขั้นตอนการสแกนหาข้อผิดพลาดของระบบอินเทอร์เฟซเครื่องจักรไว้ในรูปแบบ PDF ท่านสามารถคลิกลิงก์อ้างอิงด้านล่างเพื่อดาวน์โหลดไปศึกษาได้ฟรี

คลิกที่นี่เพื่อเข้าสู่หน้าดาวน์โหลดคู่มือ

8.07.2026

แจกฟรี! คู่มือซ่อมบำรุงและโปรแกรมวิเคราะห์ความสั่นสะเทือนเครื่องจักรกลโรงงาน ดาวน์โหลดได้ที่นี่

ดาวน์โหลดคู่มือและโปรแกรมวิเคราะห์ความสั่นสะเทือนเครื่องจักร (Vibration Analysis Tools)

ในระบบอุตสาหกรรมยุคใหม่ การดูแลรักษาเครื่องจักรกลให้พร้อมใช้งานอยู่เสมอถือเป็นหัวใจสำคัญอย่างยิ่ง ปัญหาหนึ่งที่มักสร้างความเสียหายอย่างรุนแรงแบบไม่ทันตั้งตัวก็คือ "ความสั่นสะเทือนที่ผิดปกติ" ซึ่งหากปล่อยทิ้งไว้อาจนำไปสู่การหยุดทำงานกะทันหันของสายการผลิต (Breakdown) เพื่อช่วยเพิ่มประสิทธิภาพในการทำ Preventive Maintenance เราจึงได้จัดทำและรวบรวมคู่มือเทคนิคพร้อมโปรแกรมคำนวณค่าความสั่นสะเทือนมาตรฐานอุตสาหกรรมมาให้ทุกท่านได้ดาวน์โหลดไปใช้งานกันฟรี ๆ


ทำไมต้องวิเคราะห์ความสั่นสะเทือนของเครื่องจักร?

ความสั่นสะเทือน (Vibration) คือสัญญาณเตือนภัยด่านแรกที่เครื่องจักรกลแสดงออกเมื่อเกิดความผิดปกติภายใน ไม่ว่าจะเป็นปัญหาตลับลูกปืนเสื่อมสภาพ เพลาบิดเบี้ยว หรือฟันเกียร์สึกหรอ การตรวจวัดและวิเคราะห์อย่างแม่นยำจะช่วยให้เราสามารถวางแผนซ่อมบำรุงได้อย่างตรงจุดก่อนที่เครื่องจักรจะพังเสียหาย

สิ่งที่คุณจะได้รับจากไฟล์ดาวน์โหลดชุดนี้

  • คู่มือเทคนิคการวิเคราะห์ความสั่นสะเทือน: อธิบายมาตรฐาน ISO 10816 ที่ใช้ในการประเมินความรุนแรงของความสั่นสะเทือนในเครื่องจักรกลแต่ละประเภทอย่างละเอียด
  • Template โปรแกรมคำนวณและบันทึกค่า: ไฟล์สำหรับกรอกข้อมูลเพื่อประมวลผลแนวโน้มความผิดปกติ เหมาะสำหรับวิศวกรและช่างซ่อมบำรุงโรงงาน
  • Checklist ตรวจเช็คประจำวัน: แนวทางการตรวจสอบสถานะเครื่องจักรเบื้องต้นเพื่อลดโอกาสการเกิดข้อผิดพลาด

เครื่องมือวัดค่าความสั่นสะเทือนและซอฟต์แวร์วิเคราะห์กราฟความถี่คลื่นของเครื่องจักร

ขั้นตอนการดาวน์โหลดและติดตั้งใช้งาน

คุณสามารถคลิกที่ลิงก์อ้างอิงด้านล่างนี้เพื่อเข้าสู่หน้าต่างดาวน์โหลดไฟล์เอกสารและโปรแกรมไปใช้งานได้ทันที ไฟล์ทั้งหมดได้รับการตรวจสอบความปลอดภัยและปลอดไวรัส 100%

หมายเหตุ: หากคุณมีข้อสงสัยเกี่ยวกับวิธีการปรับแต่งหรือต้องการเทคนิคเพิ่มเติมเกี่ยวกับการวิเคราะห์เครื่องจักร สามารถคอมเมนต์สอบถามไว้ที่ท้ายบทความนี้ได้เลยครับ

8.02.2026

แจกฟรี! คู่มือการแก้ไขปัญหาตลับลูกปืนเครื่องจักรกลชำรุดก่อนเวลาอันควร [ดาวน์โหลดเอกสารอ้างอิงฉบับเต็ม]

แก้ปัญหาตลับลูกปืน (Bearing) ชำรุดก่อนเวลาอันควรในเครื่องจักรกล

ตลับลูกปืน หรือ Bearing ถือเป็นหัวใจสำคัญของเครื่องจักรกลทุกประเภท ทำหน้าที่ลดแรงเสียดทานและรองรับน้ำหนักของชิ้นส่วนที่หมุนอยู่ แต่ปัญหาที่วิศวกรและช่างซ่อมบำรุงมักเจอบ่อยๆ คือ ตลับลูกปืนเกิดการเสียหายหรือชำรุดก่อนอายุการใช้งานจริง ซึ่งส่งผลเสียทำให้เกิดอาการ เครื่องจักร หยุดทำงานกะทันหัน (Breakdown) และกระทบต่อสายการผลิตทั้งหมด

บทความนี้เราได้รวบรวมแนวทางการวิเคราะห์ สาเหตุ และวิธีการแก้ไขปัญหาตลับลูกปืนชำรุด เพื่อให้คุณนำไปปรับใช้ในโรงงาน พร้อมทั้งแจกฟรีลิงก์ดาวน์โหลดคู่มือการซ่อมบำรุงฉบับเต็มที่ท้ายบทความครับ


สาเหตุยอดฮิตที่ทำให้ตลับลูกปืนเสียหายก่อนกำหนด

  • ระบบหล่อลื่นผิดพลาด (Poor Lubrication): การใช้น้ำมันเกียร์หรือจาระบีผิดประเภท รวมถึงการเติมสารหล่อลื่นมากหรือน้อยเกินไป เป็นสาเหตุหลักอันดับหนึ่ง
  • การปนเปื้อน (Contamination): ฝุ่นละออง ความชื้น หรือเศษโลหะเล็กๆ เล็ดลอดเข้าไปในตัวตลับลูกปืน ทำให้อุปกรณ์สึกหรออย่างรวดเร็ว
  • การติดตั้งไม่ถูกวิธี (Improper Installation): การใช้ค้อนเคาะโดยตรง หรือการตั้งศูนย์เพลาเครื่องจักร (Shaft Alignment) ไม่ตรง ทำให้เกิดความเค้นสูง
  • ภาระงานเกินกำลัง (Overload): เครื่องจักรทำงานหนักเกินขีดจำกัดที่ตลับลูกปืนจะรับไหว

เทคนิคการแก้ปัญหาและการป้องกัน

เริ่มต้นจากการทำความสะอาดพื้นที่ติดตั้งให้ปราศจากฝุ่น เลือกใช้ซีลกันฝุ่น (Seal) ที่มีประสิทธิภาพสูงเพื่อป้องกันสิ่งสกปรก และควรกำหนดตารางเวลาในการเติมสารหล่อลื่นที่แม่นยำ นอกจากนี้ การใช้เครื่องมือวิเคราะห์ความสั่นสะเทือน (Vibration Analysis) จะช่วยให้เราตรวจพบความผิดปกติของตลับลูกปืนได้ตั้งแต่เนิ่นๆ ก่อนที่เครื่องจักรจะพังเสียหาย

ช่างเทคนิคกำลังหยอดสารหล่อลื่นและตรวจเช็คระบบเกียร์เครื่องจักร

ดาวน์โหลดคู่มือและวิเคราะห์ความเสียหายตลับลูกปืน

สำหรับผู้ที่ต้องการศึกษาแผนภาพความเสียหาย (Bearing Failure Modes) ตามมาตรฐานสากล พร้อมตาราง Troubleshooting อย่างละเอียด คุณสามารถคลิกลิงก์อ้างอิงด้านล่างนี้เพื่อดาวน์โหลดเอกสารคู่มือไปใช้งานได้ทันทีครับ

7.30.2026

แจกฟรี! คู่มือการตรวจเช็คและบำรุงรักษาเครื่องจักรในโรงงานอุตสาหกรรมฉบับสมบูรณ์ ดาวน์โหลดเลย

 คู่มือการตรวจเช็คและบำรุงรักษาเครื่องจักรในโรงงานอุตสาหกรรมฉบับสมบูรณ์

ในภาคอุตสาหกรรมและการผลิต เครื่องจักร ถือเป็นหัวใจสำคัญในการขับเคลื่อนธุรกิจให้เติบโตอย่างต่อเนื่อง แต่ปัญหาที่หลายโรงงานมักพบเจอคือระบบหยุดทำงานกะทันหัน (Breakdown) ซึ่งส่งผลกระทบต่อต้นทุนและเวลา คู่มือฉบับนี้จัดทำขึ้นเพื่อช่วยให้ผู้ปฏิบัติงานและวิศวกรสามารถดูแลรักษา อุปกรณ์ และระบบกลไกต่างๆ ได้อย่างมืออาชีพ

เราได้รวบรวมเทคนิคและวิธีการใช้งานที่ถูกต้อง ตั้งแต่ขั้นตอนการตรวจเช็คประจำวัน ไปจนถึงแนวทางการแก้ไขปัญหาเบื้องต้น เพื่อเพิ่มประสิทธิภาพการทำงานและยืดอายุการใช้งานให้ยาวนานที่สุด


เนื้อหาหลักภายในคู่มือประกอบด้วย:

  • ประเภทเครื่องจักรและการจำแนกหมวดหมู่: ทำความเข้าใจความแตกต่างของระบบไฮดรอลิก นิวเมติกส์ และระบบอัตโนมัติ
  • ขั้นตอนและวิธีการใช้งานอย่างปลอดภัย: มาตรฐานการปฏิบัติงาน (SOP) เพื่อลดอุบัติเหตุและความผิดพลาดของผู้ควบคุม
  • ความรู้และเทคนิคการบำรุงรักษาเชิงป้องกัน: การวางแผนตรวจสอบ (Preventive Maintenance) และการวิเคราะห์ความสั่นสะเทือน
  • แนวทางการแก้ปัญหา (Troubleshooting): วิธีจัดการเมื่อระบบเกิดความร้อนสูง เกียร์เสียหาย หรือเซนเซอร์ทำงานผิดพลาด
วิศวกรโรงงานกำลังซ่อมบำรุงระบบกลไกและชิ้นส่วนอุตสาหกรรม

ลิงก์ดาวน์โหลดเอกสารอ้างอิง

คุณสามารถดาวน์โหลดคู่มือการดูแลรักษาและแผ่นเจาะลึกข้อมูลทางเทคนิคในรูปแบบไฟล์ PDF ไปใช้งานได้ทันทีผ่านลิงก์ด้านล่างนี้

หมายเหตุ: ไฟล์ดาวน์โหลดนี้จัดทำขึ้นเพื่อการศึกษาและการพัฒนาระบบซ่อมบำรุงภายในโรงงานเท่านั้น ห้ามนำไปใช้ในเชิงพาณิชย์โดยไม่ได้รับอนุญาต

7.11.2026

แจกฟรีคู่มือ ความรู้และเทคนิคการตั้งศูนย์เพลาเครื่องจักร (Shaft Alignment) ลิงก์ดาวน์โหลดตรงใช้งานได้ทันที

ความรู้และเทคนิคการตั้งศูนย์เพลาเครื่องจักร (Shaft Alignment) เพื่อยืดอายุการใช้งานโรงงานคุณ

ในการดูแลรักษาเครื่องจักรกลหมุน ไม่ว่าจะเป็นปั๊มน้ำ มอเตอร์ หรือเกียร์บ็อกซ์ สิ่งหนึ่งที่วิศวกรและช่างซ่อมบำรุงไม่สามารถละเลยได้เลยคือ การตั้งศูนย์เพลาเครื่องจักร (Shaft Alignment) การที่เพลาของเครื่องจักรสองตัวไม่อยู่ในแนวเส้นตรงเดียวกัน หรือที่เรียกว่า "Misalignment" เป็นสาเหตุหลักอันดับต้นๆ ที่ทำให้ตลับลูกปืน (Bearing) และซีลกันรั่วชำรุดเสียหายก่อนเวลาอันควร ส่งผลให้เกิดปัญหาเครื่องจักรหยุดทำงานกะทันหัน (Breakdown) และสูญเสียพลังงานไฟฟ้าโดยเปล่าประโยชน์

บทความนี้เราได้รวบรวมเทคนิคและขั้นตอนปฏิบัติงานมาตรฐานในการปรับตั้งศูนย์เพลาอย่างมืออาชีพ พร้อมเปิดให้ดาวน์โหลดคู่มือการคำนวณและแบบฟอร์มบันทึกค่าผ่านลิงก์อ้างอิงด้านล่างนี้ฟรี

Industrial mechanic checking shaft alignment on a motor and pump assembly

ประเภทของความคลาดเคลื่อนของเพลา (Types of Shaft Misalignment)

ก่อนที่จะเริ่มทำการปรับตั้ง เราจำเป็นต้องเข้าใจก่อนว่าความคลาดเคลื่อนหรือการเยื้องศูนย์ของเพลานั้นแบ่งออกเป็น 2 รูปแบบหลักๆ ซึ่งส่วนใหญ่ในหน้างานจริงมักจะเกิดขึ้นพร้อมกัน (Combination Misalignment):

  • Offset Misalignment (การเยื้องศูนย์แบบขนาน): จุดศูนย์กลางของเพลาทั้งสองขนานกันแต่ไม่ได้อยู่ในระดับเดียวกัน ไม่ว่าจะเยื้องไปทางด้านบน-ล่าง (Vertical) หรือซ้าย-ขวา (Horizontal)
  • Angular Misalignment (การเยื้องศูนย์แบบมุม): เพลาทั้งสองทำมุมเอียงเข้าหากัน ทำให้ระยะห่างของหน้าแปลน (Coupling Face) ในแต่ละด้านมีค่าไม่เท่ากัน

3 เทคนิคยอดนิยมในการตั้งศูนย์เพลาเครื่องจักร

เทคนิคและเครื่องมือในการวัดค่าเพื่อตรวจสอบแนวเพลามีการพัฒนามาอย่างต่อเนื่อง โดยวิธีที่นิยมใช้ในอุตสาหกรรมปัจจุบันมีดังนี้:

  1. วิธีใช้ไม้บรรทัดเหล็กและฟิลเลอร์เกจ (Straightedge & Feeler Gauge): เป็นวิธีพื้นฐานที่ประหยัดที่สุด เหมาะกับเครื่องจักรขนาดเล็กที่ไม่ต้องการความละเอียดสูงมากนัก แต่มีความแม่นยำต่ำและขึ้นอยู่กับทักษะสายตาของผู้ปฏิบัติงาน
  2. วิธีใช้ไดอัลเกจ (Dial Indicator Method): วิธีมาตรฐานที่ใช้กันอย่างแพร่หลาย มีความแม่นยำสูง โดยแบ่งออกเป็นวิธี Rim and Face (วัดหน้าแปลนและขอบ) และวิธี Reverse Indicator (วัดขอบทั้งสองฝั่ง) ซึ่งต้องอาศัยสูตรคำนวณในการหาค่าแผ่นชิม (Shim) ที่ต้องเสริมใต้ขาเครื่องจักร
  3. วิธีใช้เลเซอร์ (Laser Shaft Alignment): เทคโนโลยีที่ทันสมัยที่สุดในปัจจุบัน ตัวระบบจะคำนวณค่าความคลาดเคลื่อนและบอกจำนวนแผ่นชิมที่ต้องใส่หรือถอดออกแบบเรียลไทม์ ลดข้อผิดพลาดจากมนุษย์ (Human Error) ได้อย่างดีเยี่ยม
Engineer using precision tools to measure machinery tolerance

ขั้นตอนการปฏิบัติงานเพื่อความเที่ยงตรงสูง

เพื่อให้การตั้งศูนย์เพลามีประสิทธิภาพสูงสุด ควรปฏิบัติตามขั้นตอน (SOP) ดังต่อไปนี้:

ขั้นตอนที่ 1: ตรวจสอบและแก้ไขปัญหาขาอ่อน (Soft Foot Check) ก่อนจะเริ่มวัดค่าเพลา ต้องมั่นใจว่าขาตั้งทั้ง 4 ของเครื่องจักรสัมผัสกับพื้นแท่นวางอย่างแนบสนิท หากมีขาใดขาหนึ่งลอยหรือขันแน่นแล้วโครงสร้างบิดเบี้ยว จะทำให้การตั้งศูนย์เพลาไม่มีวันเที่ยงตรง

ขั้นตอนที่ 2: ทำความสะอาดและเตรียมแผ่นชิม ควรใช้แผ่นชิมสแตนเลสที่ได้มาตรฐาน ไม่ควรใช้แผ่นเหล็กหรือสังกะสีตัดเองเพราะอาจเกิดสนิมและยุบตัวได้ง่าย

ขั้นตอนที่ 3: วัดค่า ปรับแต่ง และตรวจสอบซ้ำ ทำการวัดค่าตามวิธีที่เลือก จากนั้นปรับแต่งเครื่องจักรในแนวระดับด้วยโบลต์ปรับระยะ (Jackbolt) และเสริมชิมในแนวดิ่ง เมื่อขันแน่นแล้วให้ทำการวัดซ้ำจนกว่าค่าจะอยู่ในเกณฑ์ยอมรับ (Tolerance) ของเครื่องจักรรุ่นนั้นๆ

ดาวน์โหลดคู่มือการตั้งศูนย์เพลาและไฟล์คำนวณ Excel

เพื่อช่วยให้งานซ่อมบำรุงของคุณง่ายและมีมาตรฐานยิ่งขึ้น เราได้จัดเตรียมไฟล์คู่มือปฏิบัติงาน (SOP) ทีละขั้นตอน พร้อมไฟล์ Excel สำหรับคำนวณการใส่แผ่นชิมด้วยวิธีไดอัลเกจอัตโนมัติ คุณสามารถคลิกดาวน์โหลดได้จากลิงก์อ้างอิงด้านล่างนี้

คลิกที่นี่เพื่อดาวน์โหลด คู่มือและไฟล์คำนวณการตั้งศูนย์เพลาเครื่องจักร (Shaft Alignment Guide)

7.10.2026

แจกฟรีคู่มือเทคนิคการวิเคราะห์ความสั่นสะเทือนเครื่องจักรระดับสูงเพื่อป้องกัน Breakdown ดาวน์โหลดได้ที่นี่

ดาวน์โหลดคู่มือ: เทคนิคการวิเคราะห์ความสั่นสะเทือนเครื่องจักร (Vibration Analysis) ระดับสูง

ในภาคอุตสาหกรรมการผลิตยุคปัจจุบัน การปล่อยให้เครื่องจักรเกิดความเสียหายจนต้องหยุดสายการผลิตกะทันหัน หรือ Breakdown ถือเป็นความสูญเสียครั้งใหญ่ ระบบการบำรุงรักษาเชิงพยากรณ์ (Predictive Maintenance) จึงเข้ามามีบทบาทสำคัญ และหนึ่งในเครื่องมือที่มีประสิทธิภาพสูงสุดคือ เทคนิคการวิเคราะห์ความสั่นสะเทือนเครื่องจักร ที่ช่วยให้วิศวกรและช่างบำรุงรักษาคุมสภาพและตรวจจับสิ่งผิดปกติภายในเครื่องจักรกลได้ล่วงหน้าก่อนที่จะเกิดความเสียหายจริง


3 สัญญาณความสั่นสะเทือนที่บอกว่าเครื่องจักรของคุณกำลังมีปัญหา

การวิเคราะห์ความสั่นสะเทือนไม่ใช่แค่การดูว่าเครื่องจักรสั่นแรงหรือไม่ แต่เป็นการนำสัญญาณความถี่ (FFT Spectrum) มาวิเคราะห์แยกแยะหาความผิดปกติเฉพาะจุด ซึ่งปัญหายอดฮิตที่พบบ่อยได้แก่:

  • ปัญหาความไม่สมดุล (Unbalance): เกิดจากมวลของชิ้นส่วนหมุน เช่น ใบพัด หรือมู่เล่ย์ ไม่กระจายตัวเท่ากัน สัญญาณจะเด่นชัดที่ความถี่ 1 เท่าของความเร็วรอบ (1X)
  • ปัญหาการเยื้องศูนย์ (Misalignment): เกิดขึ้นเมื่อแกนเพลาของมอเตอร์และเครื่องจักรไม่ตรงกัน สัญญาณมักจะฟ้องที่ความถี่ 2 เท่า (2X) หรือมีความสั่นสะเทือนในแนวแกน (Axial) สูง
  • ความหลวมคลอนของโครงสร้าง (Mechanical Looseness): เกิดจากน็อตฐานเครื่องจักรหลวม หรือแท่นรองรับร้าว สัญญาณจะกระจายตัวเป็นฮาร์มอนิกหลายเท่า (1X, 2X, 3X)
กราฟแสดงผลการวิเคราะห์ความถี่สัญญาณความสั่นสะเทือนของเครื่องจักรกล

ดาวน์โหลดไฟล์เอกสารอ้างอิงและตารางมาตรฐานความสั่นสะเทือน (ISO 10816)

เพื่อช่วยให้ทีมซ่อมบำรุงสามารถนำไปใช้งานหน้างานได้ทันที เราได้จัดเตรียมไฟล์คู่มือและตารางค่ามาตรฐานสากล ISO 10816 แยกตามขนาดของเครื่องจักรและประเภทฐานรองรับ คุณสามารถคลิกลิงก์อ้างอิงด้านล่างนี้เพื่อดาวน์โหลดเอกสารไปศึกษาและปรับใช้ในโรงงานของคุณได้ฟรี

▶ คลิกที่นี่เพื่อดาวน์โหลดคู่มือการวิเคราะห์ความสั่นสะเทือน ◀

2.23.2026

วิธีใช้ข้อมูลพิสูจน์ความคุ้มค่าของการชุบชีวิตเครื่องจักรเก่า

ทำไมต้องใช้ข้อมูลพิสูจน์ความคุ้มค่า?

ในยุคที่ต้นทุนการผลิตสูงขึ้น การตัดสินใจซื้อเครื่องจักรใหม่ (New Investment) อาจไม่ใช่คำตอบเสมอไป การชุบชีวิตเครื่องจักรเก่า (Machine Retrofitting) เป็นทางเลือกที่น่าสนใจ แต่คำถามสำคัญคือ "เราจะรู้ได้อย่างไรว่ามันคุ้มค่าจริง?" คำตอบอยู่ที่การใช้ Data Analysis ครับ

3 ตัวเลขสำคัญที่ต้องเก็บข้อมูล

  • Maintenance Cost History: ประวัติค่าซ่อมบำรุงสะสม ยิ่งสูงขึ้นเรื่อยๆ ยิ่งเป็นสัญญาณว่าควรปรับปรุง
  • OEE (Overall Equipment Effectiveness): ประสิทธิภาพการทำงานภาพรวม หากเครื่องเก่าทำได้ต่ำกว่า 60% การอัปเกรดระบบควบคุมอาจช่วยได้
  • Energy Consumption: ข้อมูลการใช้พลังงาน เครื่องจักรเก่ามักกินไฟมากกว่าเครื่องที่ผ่านการ Retrofit ด้วยระบบ Inverter สมัยใหม่

การคำนวณ ROI เพื่อการตัดสินใจ

เราสามารถใช้สูตรการคำนวณผลตอบแทนจากการลงทุนเพื่อเปรียบเทียบ โดยพิจารณาจาก:

"Total Savings (ค่าไฟที่ลดลง + ค่าซ่อมที่หายไป + ผลผลิตที่เพิ่มขึ้น) / Retrofit Cost"

หากผลลัพธ์คืนทุนได้ภายใน 12-18 เดือน การเลือกชุบชีวิตเครื่องจักรเดิมย่อมมีความเสี่ยงต่ำกว่าการกู้เงินมหาศาลเพื่อซื้อเครื่องใหม่ครับ

สรุป

การใช้ข้อมูล (Data-Driven Decision) ช่วยเปลี่ยนการ "เดา" ให้เป็นการ "วางแผน" ซึ่งจะช่วยให้ฝ่ายบริหารอนุมัติงบประมาณได้ง่ายขึ้นเพราะมีตัวเลขที่จับต้องได้รองรับนั่นเอง

2.14.2026

วิธีดึงข้อมูล Alarm เก่าเพื่อวิเคราะห์ปัญหาซ้ำซ้อน: เปลี่ยนข้อมูลขยะให้เป็นทางออก

ในงานอุตสาหกรรมและการดูแลระบบ Alarm History หรือประวัติการแจ้งเตือนมักถูกมองข้าม แต่ความลับของการลด Downtime อย่างยั่งยืนซ่อนอยู่ในข้อมูลเหล่านี้ การเรียนรู้วิธีดึงข้อมูลมาวิเคราะห์จะช่วยให้เราพบ "ปัญหาซ้ำซ้อน" (Recurring Issues) ที่การแก้ปัญหาเฉพาะหน้าไม่เคยช่วยได้

1. ขั้นตอนการดึงข้อมูลจากระบบ (Data Extraction)

โดยส่วนใหญ่ ระบบ SCADA หรือ PLC จะเก็บข้อมูลไว้ในรูปแบบ Database หรือ CSV ไฟล์ ขั้นตอนสำคัญคือ:

  • กำหนดช่วงเวลา (Time Range) ที่ต้องการวิเคราะห์ เช่น ย้อนหลัง 3-6 เดือน
  • เลือกเฉพาะ Critical Alarms เพื่อไม่ให้ข้อมูลขยะมากเกินไป
  • Export ข้อมูลออกมาในรูปแบบ .CSV หรือ .XLSX เพื่อความสะดวกในการใช้เครื่องมือภายนอก

2. เทคนิคการคัดกรองข้อมูลเพื่อหา Root Cause

เมื่อได้ข้อมูลมาแล้ว ให้ใช้เทคนิค Data Filtering ดังนี้:

  1. Frequency Analysis: จัดลำดับ Alarm ที่เกิดขึ้นบ่อยที่สุด (Top 10 Bad Actors)
  2. Duration Analysis: ดูว่า Alarm ตัวไหนที่ใช้เวลานานที่สุดในการแก้ไข
  3. Correlation Check: ตรวจสอบว่ามี Alarm อื่นเกิดขึ้นพร้อมกันหรือไม่ เพื่อหาความเชื่อมโยงของระบบ

3. การนำข้อมูลไปใช้งานจริง (Action Plan)

การวิเคราะห์ปัญหาซ้ำซ้อนจะสมบูรณ์ได้ ต้องนำไปสู่การปฏิบัติ เช่น การปรับตั้งค่า Deadband เพื่อลด False Alarm หรือการเปลี่ยนอะไหล่เชิงป้องกันก่อนที่อุปกรณ์จะเสียหายจริง

Key Takeaway: ข้อมูล Alarm เก่าไม่ใช่แค่ประวัติศาสตร์ แต่มันคือแผนที่นำทางไปสู่การเพิ่มประสิทธิภาพของเครื่องจักร (OEE)

2.12.2026

เทคนิคการสร้างระบบแจ้งเตือนเมื่อเครื่องจักรเก่าทำงานผิดปกติ (Legacy Machine Monitoring)

ในโรงงานอุตสาหกรรม การเปลี่ยนเครื่องจักรใหม่ทั้งหมดอาจไม่ใช่ทางออกที่คุ้มค่าเสมอไป เทคนิคการ Retrofit หรือการติดตั้งเซนเซอร์เพิ่มเติมในเครื่องจักรเก่า จึงเป็นวิธีที่ชาญฉลาดในการป้องกันความเสียหายก่อนที่จะเกิด (Predictive Maintenance)

1. การเลือกเซนเซอร์ที่เหมาะสม

เครื่องจักรเก่ามักจะไม่มีระบบส่งข้อมูลในตัว เราจึงต้องติดตั้งอุปกรณ์ภายนอก เช่น:

  • Vibration Sensor: ตรวจวัดความสั่นสะเทือนที่ผิดปกติของมอเตอร์
  • Current Sensor (CT): ตรวจสอบกระแสไฟฟ้าว่าโหลดเกินหรือไม่
  • Temperature Sensor: วัดความร้อนสะสมในจุดสัมผัสต่างๆ

2. ตัวอย่างการเขียน Code เบื้องต้น (Arduino/ESP32)

นี่คือตัวอย่างโค้ดง่ายๆ สำหรับรับค่าจากเซนเซอร์ความร้อน และส่งการแจ้งเตือนเมื่อค่าเกินกำหนด:


// Simple Temperature Alert for Legacy Machines
float threshold = 75.0; // กำหนดเพดานอุณหภูมิที่ 75 องศาเซลเซียส

void loop() {
  float currentTemp = readSensor(); 
  
  if (currentTemp > threshold) {
    sendLineNotify("Warning: Machine Overheat!"); 
    digitalWrite(ALARM_PIN, HIGH);
  }
  delay(5000);
}

3. การเชื่อมต่อข้อมูลสู่ Dashboard

หัวใจสำคัญของ ระบบแจ้งเตือนเครื่องจักร คือการดูข้อมูลแบบ Real-time คุณสามารถใช้แพลตฟอร์มอย่าง NETPIE, Blynk หรือ Grafana เพื่อสร้างหน้าจอ Dashboard ให้ผู้ควบคุมดูแลได้จากทุกที่

สรุป

การสร้างระบบแจ้งเตือนสำหรับเครื่องจักรเก่านั้น ไม่ได้ยากอย่างที่คิด เพียงแค่เข้าใจการเลือกใช้เซนเซอร์และการส่งข้อมูลผ่าน IoT คุณก็สามารถยืดอายุการใช้งานเครื่องจักรและลดโอกาสการเกิด Downtime ได้อย่างมหาศาล

2.07.2026

เทคนิคตั้งค่า Sampling Rate ให้เหมาะกับเครื่องจักร Legacy: เพิ่มประสิทธิภาพการตรวจวัดโดยไม่ต้องเปลี่ยนเครื่องใหม่

ในการทำ Condition Monitoring สำหรับเครื่องจักรยุคเก่า หรือ Legacy Machines ปัญหาที่พบบ่อยที่สุดคือข้อจำกัดของเซนเซอร์และระบบประมวลผล การตั้งค่า Sampling Rate (อัตราการสุ่มตัวอย่าง) ที่ไม่เหมาะสมอาจทำให้เกิดข้อมูลขยะ (Aliasing) หรือพลาดสัญญาณสำคัญที่บอกเหตุเสียล่วงหน้าได้

1. เข้าใจทฤษฎี Nyquist-Shannon

กฎเหล็กของการตั้งค่า Sampling Rate คือคุณต้องสุ่มตัวอย่างด้วยความถี่อย่างน้อย 2 เท่า ของความถี่สูงสุดที่ต้องการตรวจวัด (Nyquist Frequency) แต่สำหรับเครื่องจักร Legacy ที่มีสัญญาณรบกวนสูง เราแนะนำให้ตั้งค่าที่ 5-10 เท่า เพื่อความแม่นยำ

2. วิเคราะห์ข้อจำกัดของ Hardware เดิม

เครื่องจักร Legacy มักจะเชื่อมต่อผ่านโปรโตคอลเก่า เช่น Modbus RTU หรือสัญญาณ Analog 4-20mA การตั้ง Sampling Rate สูงเกินไปอาจทำให้:

  • Data Congestion: แบนด์วิดท์ของระบบเครือข่ายเต็ม
  • CPU Overload: ตัวควบคุม (PLC/Gateway) ประมวลผลไม่ทัน
  • Storage Waste: สิ้นเปลืองพื้นที่จัดเก็บข้อมูลโดยไม่จำเป็น

3. เทคนิคการเลือก Sampling Rate ตามประเภทเครื่องจักร

ประเภทเครื่องจักร Sampling Rate ที่แนะนำ
มอเตอร์รอบต่ำ (Low Speed) 10 - 50 Hz
ปั๊มน้ำและพัดลม (General Purpose) 1 kHz - 5 kHz
เกียร์และตลับลูกปืน (High Frequency) 10 kHz ขึ้นไป

สรุป

การปรับจูน Sampling Rate สำหรับเครื่องจักร Legacy ไม่ใช่การเลือกค่าที่สูงที่สุด แต่คือการเลือกค่าที่ "สมดุล" ระหว่างความละเอียดของข้อมูลและความสามารถของระบบเดิม การใช้เทคนิค Edge Computing เข้ามาช่วยคัดกรองข้อมูลก่อนส่งขึ้น Cloud จะเป็นทางออกที่ดีที่สุดสำหรับระบบเก่า

เครื่องจักรเก่า, การตั้งค่าระบบ, การวัดแรงสั่นสะเทือน, ซ่อมบำรุง

เทคนิคการใช้เครื่องมือและเครื่องจักร

การรีไซเคิล (10) การทำเฟือง (8) การกัดเฟือง (7) การกลึงไม้ (6) การประกอบ (6) การผลิตรถยนต์ (6) การสร้างฟีดสกรู (6) การกลึงโลหะ (5) การสร้างรถยนต์ (5) การติดตั้ง (4) การผ่าไม้ฟืน (4) การทดลอง (3) การปรับตั้ง (3) การสร้างเครื่องกลึง (3) การกลึงใน (2) การกัดอลูมิเนียม (2) การทำเกลียวไม้ (2) การทำเฟอร์นิเจอร์ (2) การผลิตโซ่ (2) การล็อกมีดกลึง (2) การสาธิต (2) การกลึง (1) การกลึงทองแดง (1) การกลึงเงา (1) การควบคับหุ่นยนต์ (1) การดัดโค้ง (1) การตัดมุม45 (1) การตัดแผ่นเหล็ก (1) การต่อมุมฉาก (1) การทำแผ่นคลัชท์ (1) การทำโช๊คอัพ (1) การทำโต๊ะงาน (1) การทำไม้กระดาน (1) การปูพื้นคอนกรีต (1) การผลิตเชือก (1) การผลิตแผ่นคลัช (1) การผลิตโช๊กอัพ (1) การพับโค้ง (1) การพิมพ์ลายโลหะ (1) การวัดค่าการกลึง (1)

ประเภทของงานที่ใช้เครื่องมือและเครื่องจักร

งานไม้ (31) เครื่องคัดเหรียญ (25) เครื่องขัด (24) เครื่องขัดกระดาษทราย (21) เครื่องจักรทำขนม (19) เครื่องเชื่อม (16) งานโลหะแผ่น (15) เครื่องจักรบดย่อย (14) งานประดิษฐ์ (10) งานกลึงโลหะ (9) งานกัดโฟม (9) งานก่อสร้าง (7) งานกลึง (6) งานหล่อโลหะ (6) งานช่างไม้ (5) งานประปา (5) งานพับโลหะแผ่น (5) งานโลหะ (5) เครื่องคัดไข่ (5) เครื่องงอท่อโค้ง (5) เครื่องขัดไม้ (4) งานปูน (3) งานวายคัท (3) งานเชื่อม (3) งานกลึงไม้ (2) งานเครื่องกล (2) งานเชื่อมเ็หล็ก (2) งานกลึงท่อนไม้ (1) งานช่างก่อสร้าง (1) งานดัด (1) งานผนัง (1) งานแสดงหุ่นยนต์ (1) เครื่องขัดกระดาษทราย makita (1) เครื่องคว้านท่อ (1) เครื่องงอท่อพีวีซี (1) เครื่องงอเหล็กH-Beam (1) เครื่องงอเหล็กแบบมือโยก (1) เครื่องซ่อมล้อแม็ก (1) เครื่องดัดกลมแผ่นอลู (1)

เกี่ยวกับอุปกรณ์ต่างๆ

3D printer DC มอเตอร์ Feed screw Gears Jig Jigจับเจาะ Jigเซาะร่องไม้ Motor Prints3D Robot Arm Table Saw Tool ของเครื่องCNC X-ลิฟท์ กบไสไม้ กระจกรถยนต์ กระจกใส กระดาษทราย กลไกมือหุ่นยนต์ กาวซิลิโคน ก้อนอิฐ คอนเวเยอร์ ฉนวนกันความร้อน ชั้นวางของ ชั้นวางสินค้า ชุดฝึก ชุดเฟือง บอลโลหะ ผ้าทราย มอเตอร์ มอเตอร์ไฟฟ้า อุปกรณ์ก่อสร้าง อุปกรณ์งานไม้ อุปกรณ์จับยึด อุปกรณ์ช่างไม้ อุปกรณ์ซ่อมเกลียว อุปกรณ์ดัดท่อ อุปกรณ์ดัดเหล็ก อุปกรณ์ตัดโฟม อุปกรณ์ต๊าปเกลียวกรู อุปกรณ์ม้วนเหล็ก อุปกรณ์ยกรถมอเตอร์ไซค์ อุปกรณ์ห้องครัว อุปกรณ์ห้องน้ำ อุปกรณ์เครื่องกลึง อุปกรณ์เครื่องมิลลิ่ง อุปกรณ์เครื่องเชื่อม แขนกลCNC